mCAD · 绘图与新手引导YINGFENG
mCAD真实界面 / 生产组件离线展示
从 mCAD 绘图、组合策略学习,到加工路线、任务规划与实时监控。将人工经验和设备规则连起来,让排得下的零件,也有清楚的生产安排。
从图纸、排版到任务规划,查看与您工件和设备有关的实际流程。
图纸、数量和设备参数分开处理时,紧凑排版可能仍无法执行。共轨、机头行程、实体间距与刀具工艺需要一起核对。
↗02开放线、错误尺寸或遗漏组合成员会影响排版。先修复图形,再把认可的人工组合识别保存,后续在条件满足时复用完整组合并补排余件。
↗03空程、等待、抬落刀、曲线速度与机头协调都会影响加工时间。只看利用率,容易忽略任务所需批次和实际工艺条件。
↗04常加工大件、不同轮廓或窄间隙可能限制并行。未参与切割的机头仍是实体,必须有可达的停放位置并接受避让检查。
↗05导入成功、排版显示或点击发送,并不分别证明尺寸正确、线路有效或主机已保存。每一步都要检查当前结果和实际回执。
↗下载 mCAD,用常加工零件的实际尺寸建立多个独立工程,分别选择准备比较的机型和头数。保持板材、需求数量、间距和允许角度一致,再比较当前配置下的可执行结果。
导入常加工图纸或按真实毫米尺寸绘制,核对闭合外框与内部孔槽。
为不同机型建立独立工程,分别设置板材尺寸、物理头数、参与机头和边距间距。
用同一批零件分别按数量排版或满排,记录实际排入数量,核对刀头归属。
完成各工程安全检查并生成动态线路,比较预计加工时间、并行头占用、等待与空程。
结合共轨、实体头间距和实际行程检查,决定继续比较多头,还是采用更少机头。
排得更密、机头更多都不能单独证明加工更快。比较成功规划的当前结果,并确认材料厚度、刀具、速度模式、共轨和行程条件。
头数翻倍不保证效率翻倍。常加工大件若无法在共享轴和安全间距约束下同步,较少机头可能更适合。独立模式的估时用于方案比较,设备选型仍需实机参数与试切验证。
在同一套系统内,衔接材料、刀具、工艺、任务和设备状态。每个环节都有实际操作入口。
从导图到排版,再到主程序连接、回零、任务规划与加工监控。帮助和引导可打开对应功能。
01人工排好多零件组合后学习策略;后续满排与按数量排版优先复用满足条件的组合。
02排版通过检查并在当前参数下成功规划后,查看机头分配、加工线路和估时;加入任务后核对当前工艺与生产安排。
03保存任务、完成数量与进度,重启后恢复;多工程为不同设备分别准备工作。
04200组速度方案按材料与工艺调用,结合厚度、刀片、刀深及各机头独立Z工作点。
05结合共轨、行程和安全间距优先并行。排版检查与当前参数下的线路规划共同确认可执行性。
06异形零件不只逐个排列。把您认可的组合学习为策略,后续先匹配零件特征,再按板材、数量与机型约束复用。
自己的策略可查看零件图与排版结果、删除;其它用户的服务器策略状态随服务器同步。
点击步骤查看对应操作。排版准备完成后,主程序继续核对设备、刀具与现场条件。
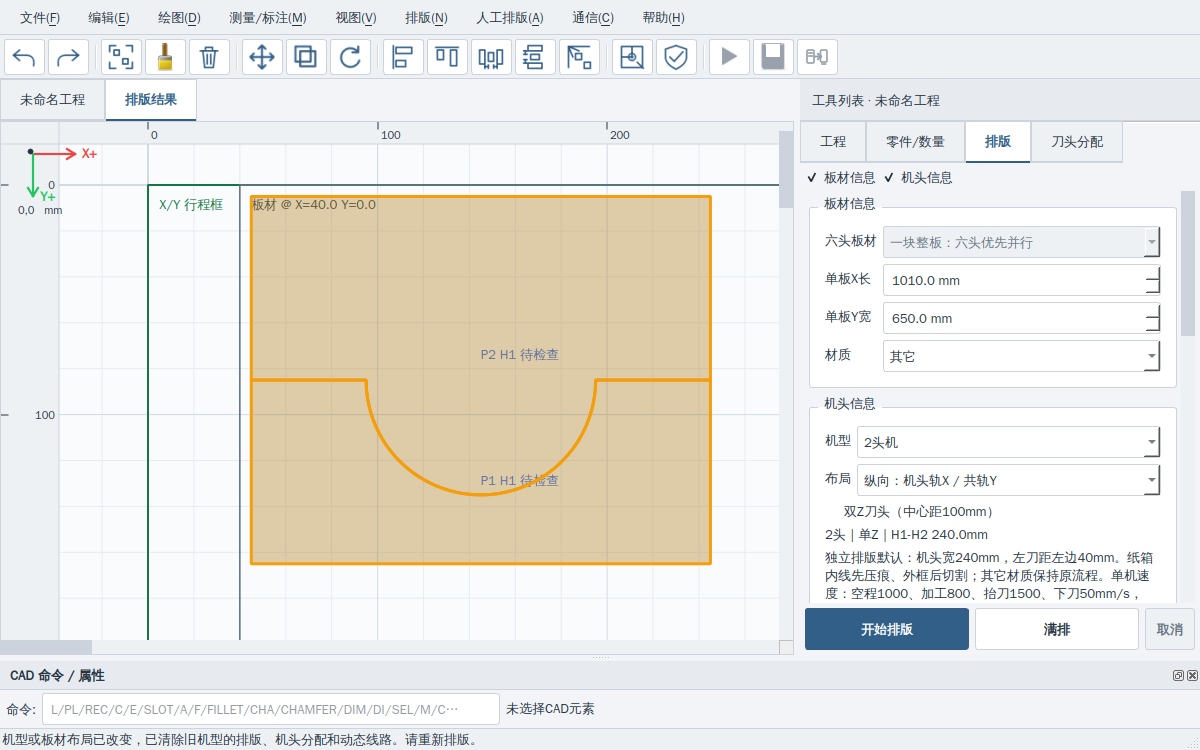
导入图纸或使用mCAD绘图工具。检查尺寸、轮廓和零件名称,设置需要的数量。
 mCAD真实界面 / 生产组件离线展示
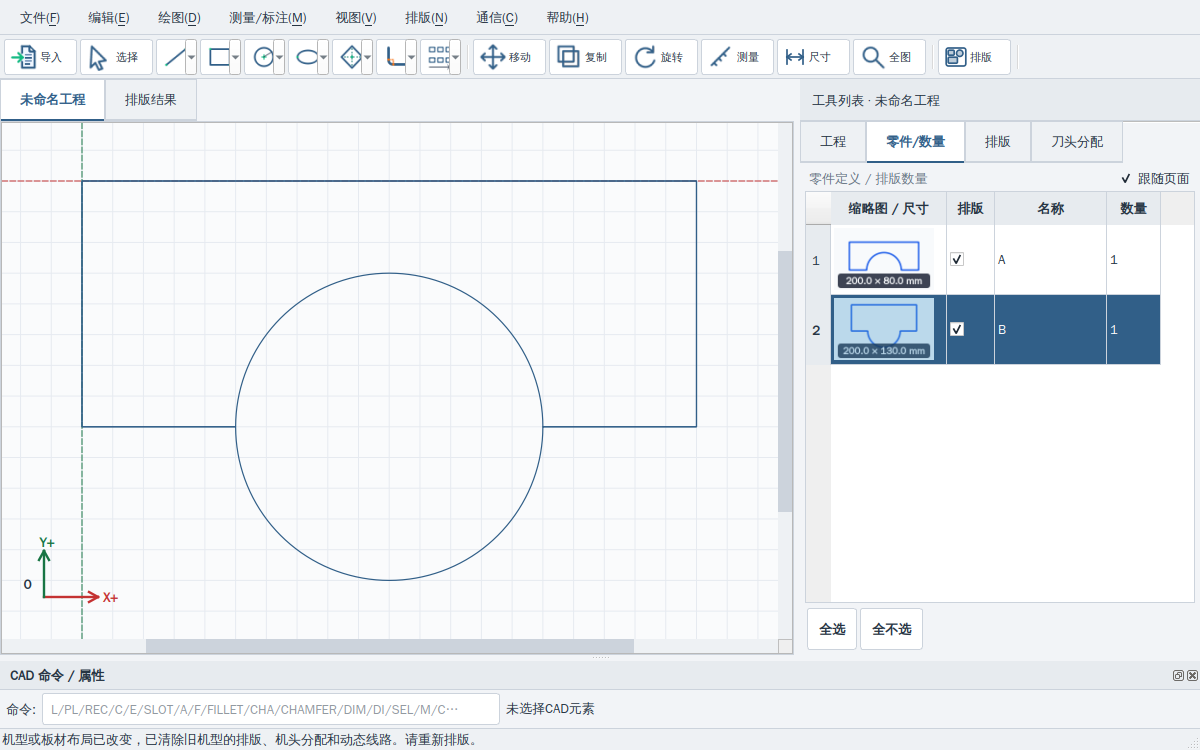
设置板材、材料、机头配置、边距及间距。可先学习人工组合,再满排或按数量排版。
 mCAD真实界面 / 生产组件离线展示
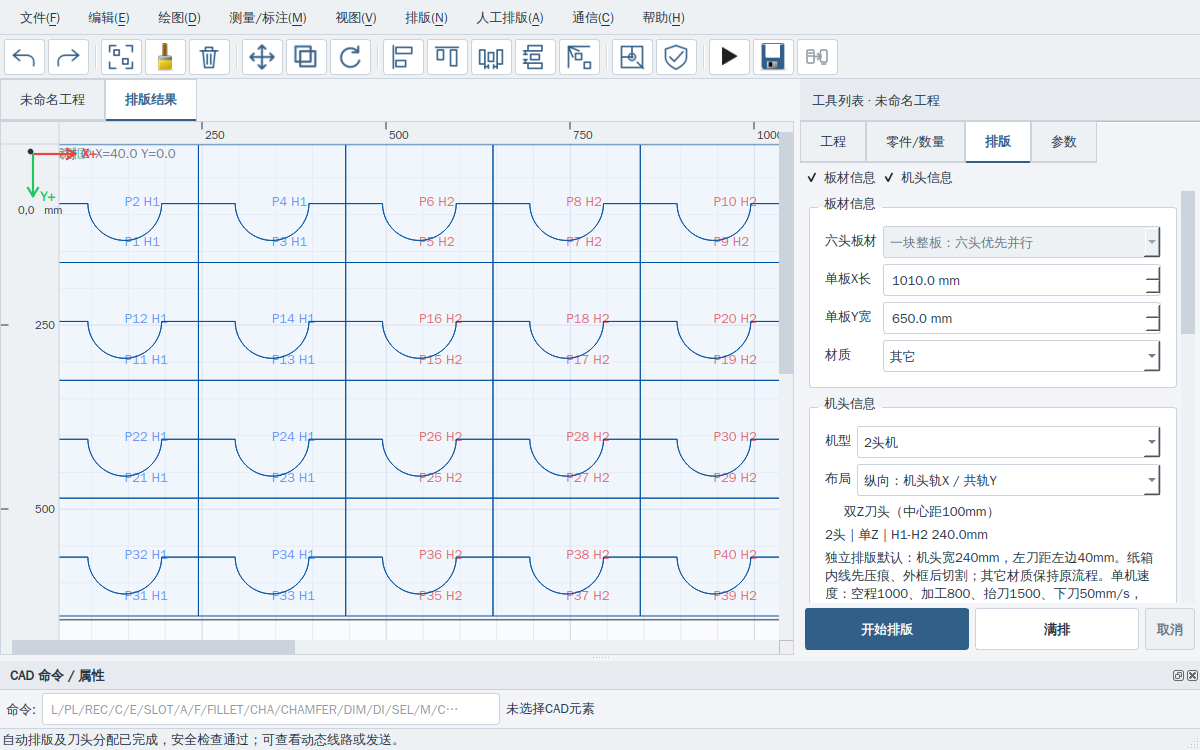
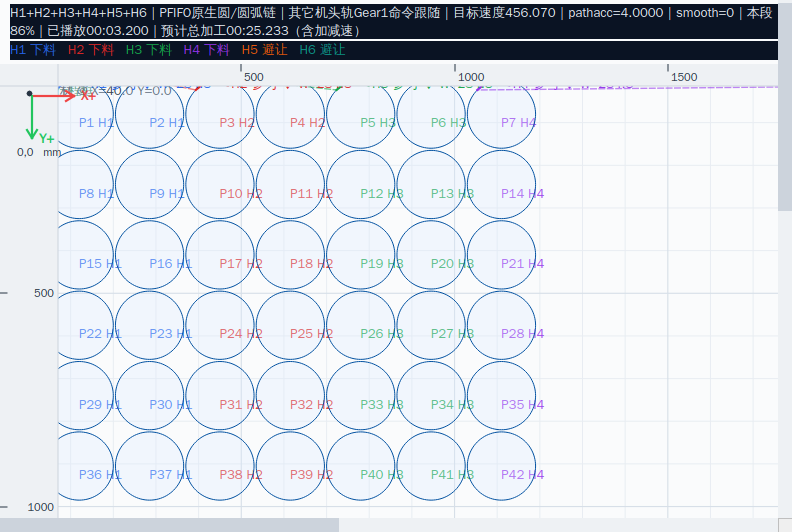
完成安全检查,查看动态加工路线、机头归属和预计加工时间。
 mCAD真实界面 / 生产组件离线展示
保存、发送排版结果至主程序,加入生产任务,设置数量与工艺方案。
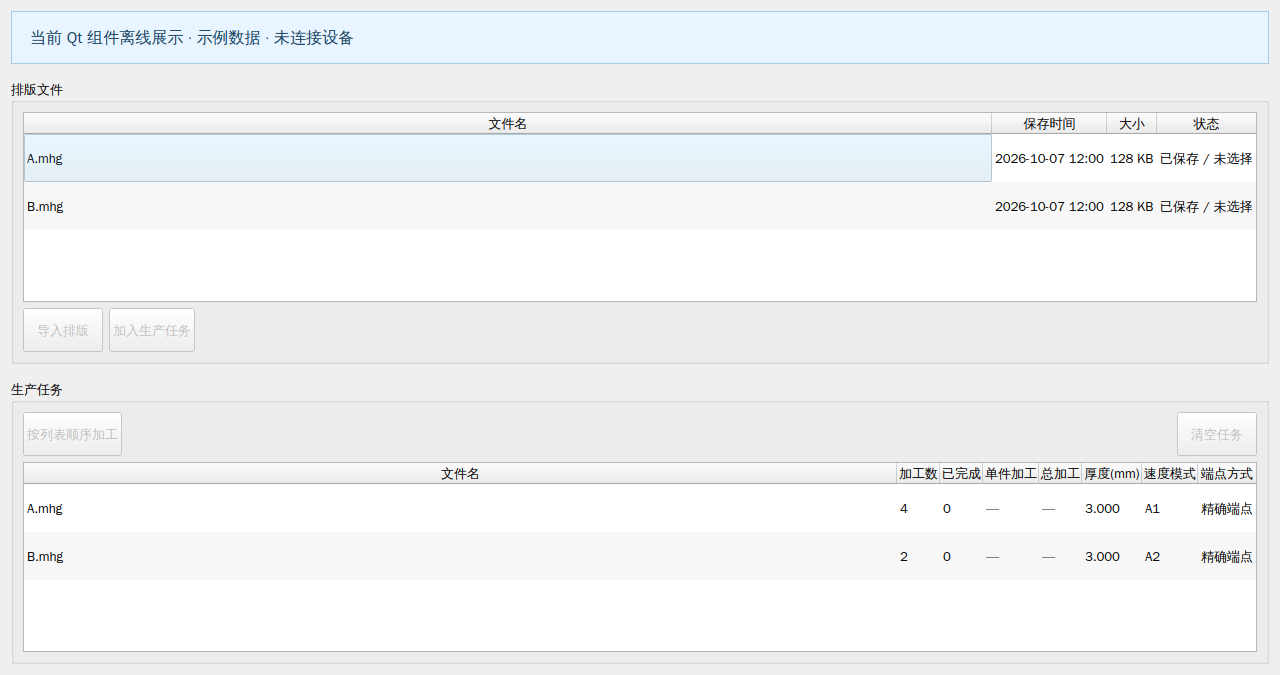 mCAD真实界面 / 生产组件离线展示
查看控制器真实连接与就绪状态,完成整机回零;回0点与整机回零按实际用途区分。
mCAD真实界面 / 生产组件离线展示确认板材范围、厚度、刀片适配及每头Z工作点,调用已验证的速度方案。
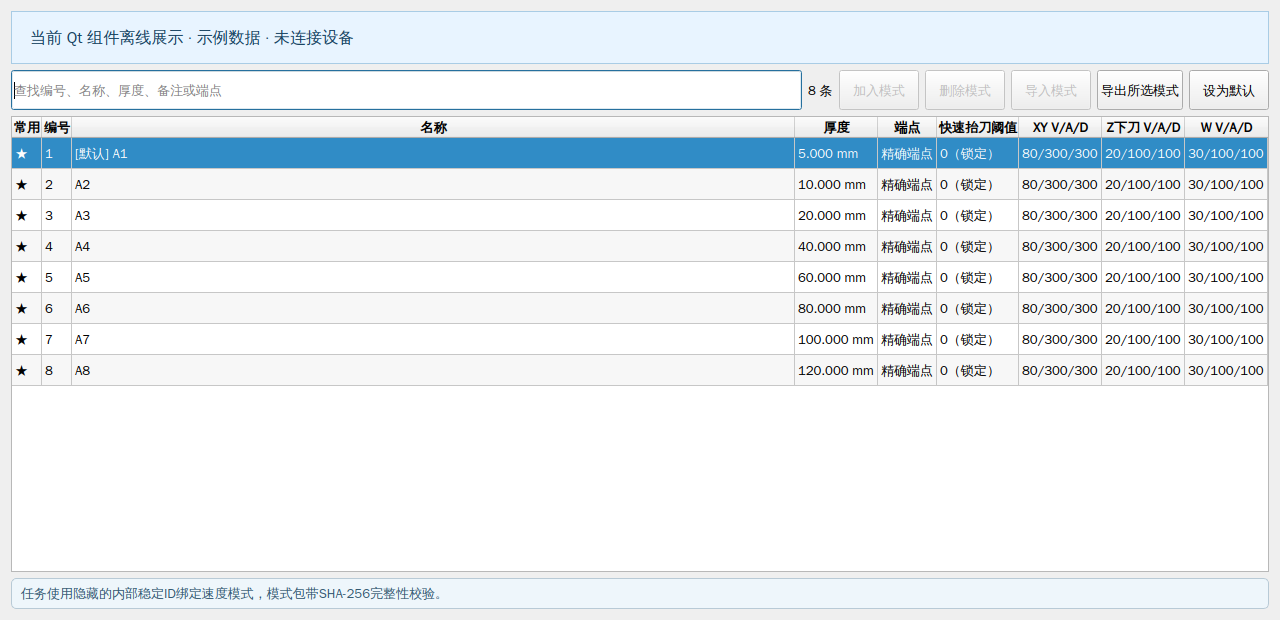 mCAD真实界面 / 生产组件离线展示
选中任务,按当前工艺和设备参数规划成功后,核对路线与加工估时。
mCAD真实界面 / 生产组件离线展示按实际板材定原点,核对放料范围和现场状态,再确认生产条件。
mCAD真实界面 / 生产组件离线展示启动实际生产。查看任务、完成数量、机头位置和线路,使用实时负载曲线辅助观察。
mCAD真实界面 / 生产组件离线展示核对完成数量并保存任务。W/刀具故障须确认Z安全后隔离该头并重新检查;未解除Z故障须停机处理。
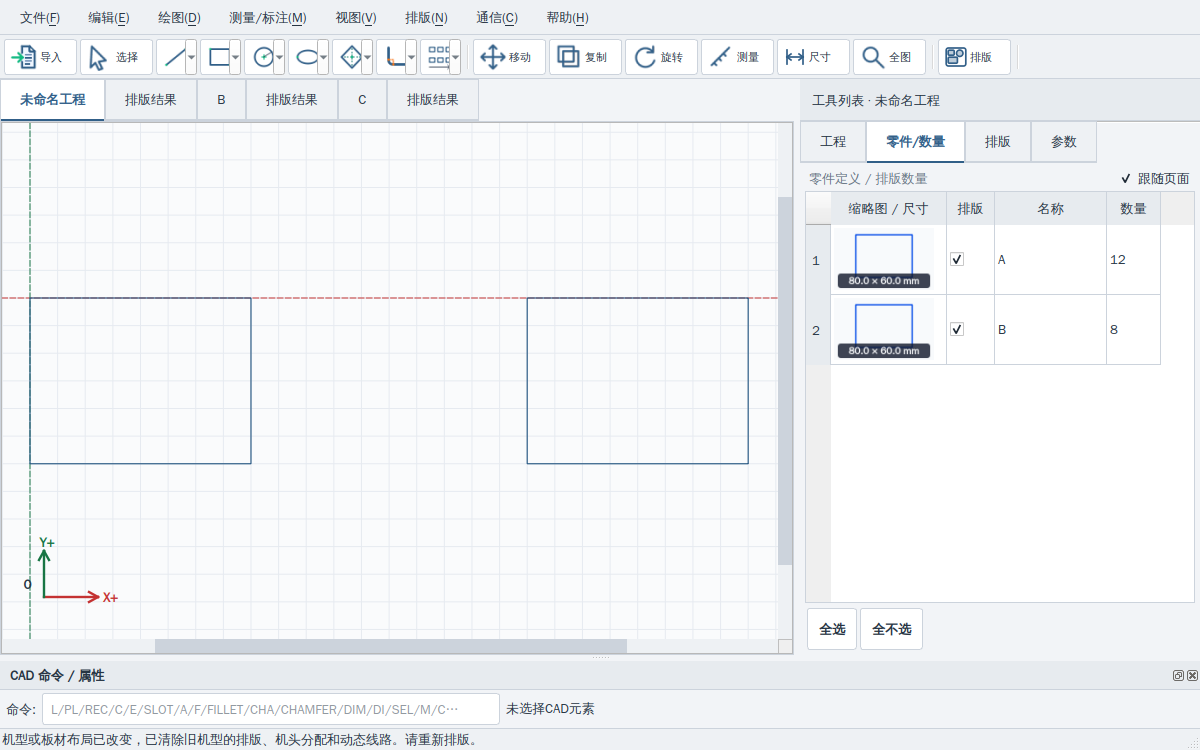 mCAD真实界面 / 生产组件离线展示
界面图来自盈锋软件;网站的五种语言不代表桌面软件已提供同样的五语界面。
W轴或刀具故障时,现场确认Z已安全抬刀后可停用该头,重新规划并检查其余机头任务。Z属于关键安全轴,未解除的Z故障需要停机处理;保留记录方便厂家安排售后。
点击机头模拟停用。此处仅说明流程,不控制设备;实际降级后必须重新规划并检查。
请保留至少一个机头后再安排任务。
从操作人员易用,到厂家调试、维护和多机部署。 原理动画示意,不代表实际机床运行;加工以软件检查和现场条件为准。
填写公司名和邮箱,登记获取mCAD。正式安装包发布后,登记成功即可取得本次下载链接。
Windows x64
正在读取发布信息…* 为必填项。
咨询可通过电话、中文微信或固定销售及技术邮箱联系。
告诉我们您的机型、机头数量和应用场景。设备适配、工艺调试、用户反馈,都从具体的问题开始。