Questions fréquentes et contrôle de précision des têtes
Vérifier chaque tête avec les fonctions réelles d’essai de découpe, de mesure automatique du jeu et d’étalonnage du zéro W.
Effectuez ces opérations dans le logiciel de contrôle de production installé. Cette page explique la procédure mais ne commande aucune machine. Les illustrations représentent des modèles du logiciel ou des schémas de diagnostic, pas des photos de pièces découpées.
1. Exécuter la fonction réelle d’essai
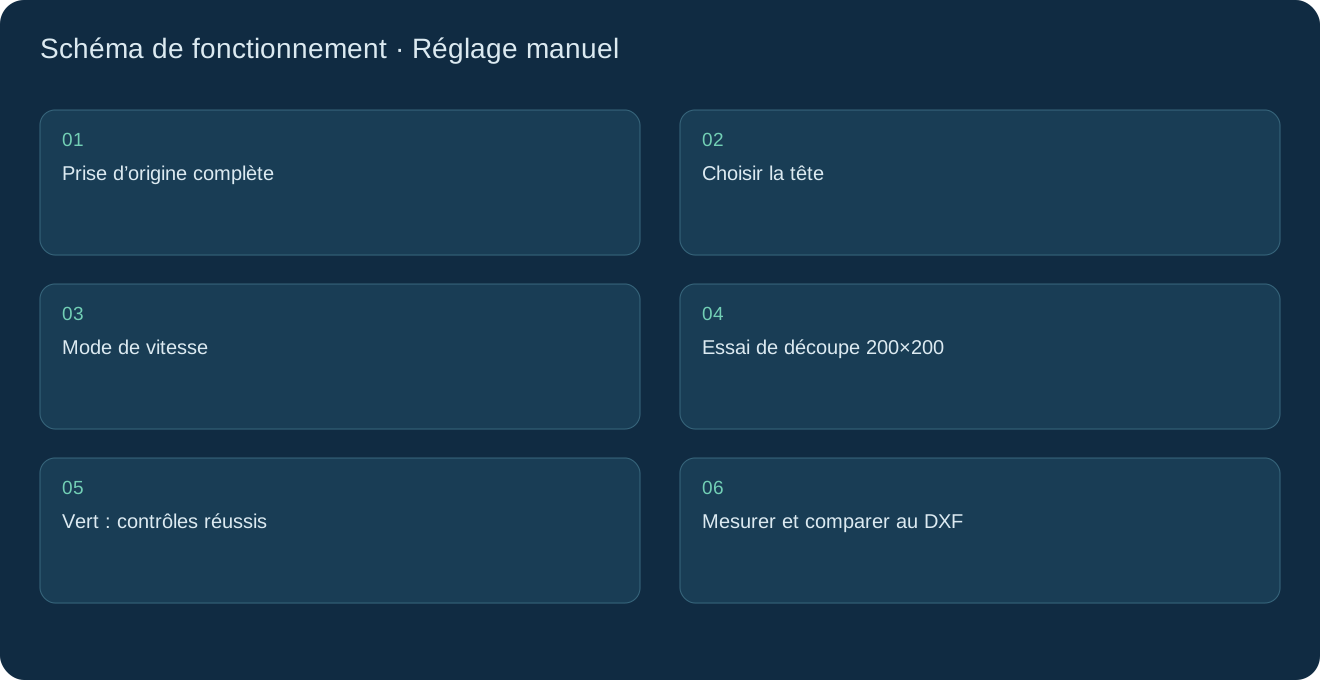
- Ouvrir « Réglage manuel », vérifier la connexion et l’état du contrôleur, puis effectuer « Prise d’origine complète ». Monter la bonne lame, fixer le matériau d’essai et vérifier les points de travail de l’outil ainsi que l’épaisseur réelle.
- Cliquer sur la tête à contrôler, par exemple H1 ou H2, dans le schéma machine. Choisir un « Mode de vitesse » activé adapté au matériau et à son épaisseur, puis vérifier « Extrémité de cette opération ». Conserver les mêmes matériau, lame et mode pour comparer les têtes.
- Cliquer sur « Essai de découpe 200×200 » et déplacer le pointeur pour prévisualiser une zone de 200×200 mm. Le cadre devient vert uniquement après les contrôles de production. Cliquer dessus, vérifier tête, épaisseur, vitesse et règles d’extrémité, puis confirmer la découpe réelle.
- Attendre la fin de l’essai et l’arrêt de tous les axes. Les formes intérieures et le cercle extérieur sont découpés avant le cadre de 200×200 mm, exécuté comme tâche finale indépendante. Cet essai ne sauvegarde aucun résultat d’apprentissage de vitesse.
- Avant le départ, le logiciel sauvegarde un DXF en millimètres issu de la même géométrie que la découpe dans Documents/MultiHeadCutSuite/TrialCutDxf. L’ouvrir dans mCAD pour vérifier les dimensions. Un échec de sauvegarde interdit le démarrage.
- Répéter tête par tête et consigner numéro de tête, matériau, épaisseur, mode et mesures. Utiliser « Nouvelle plaque » pour effacer les zones occupées uniquement après avoir réellement remplacé la plaque.
2. Évaluer les échantillons découpés
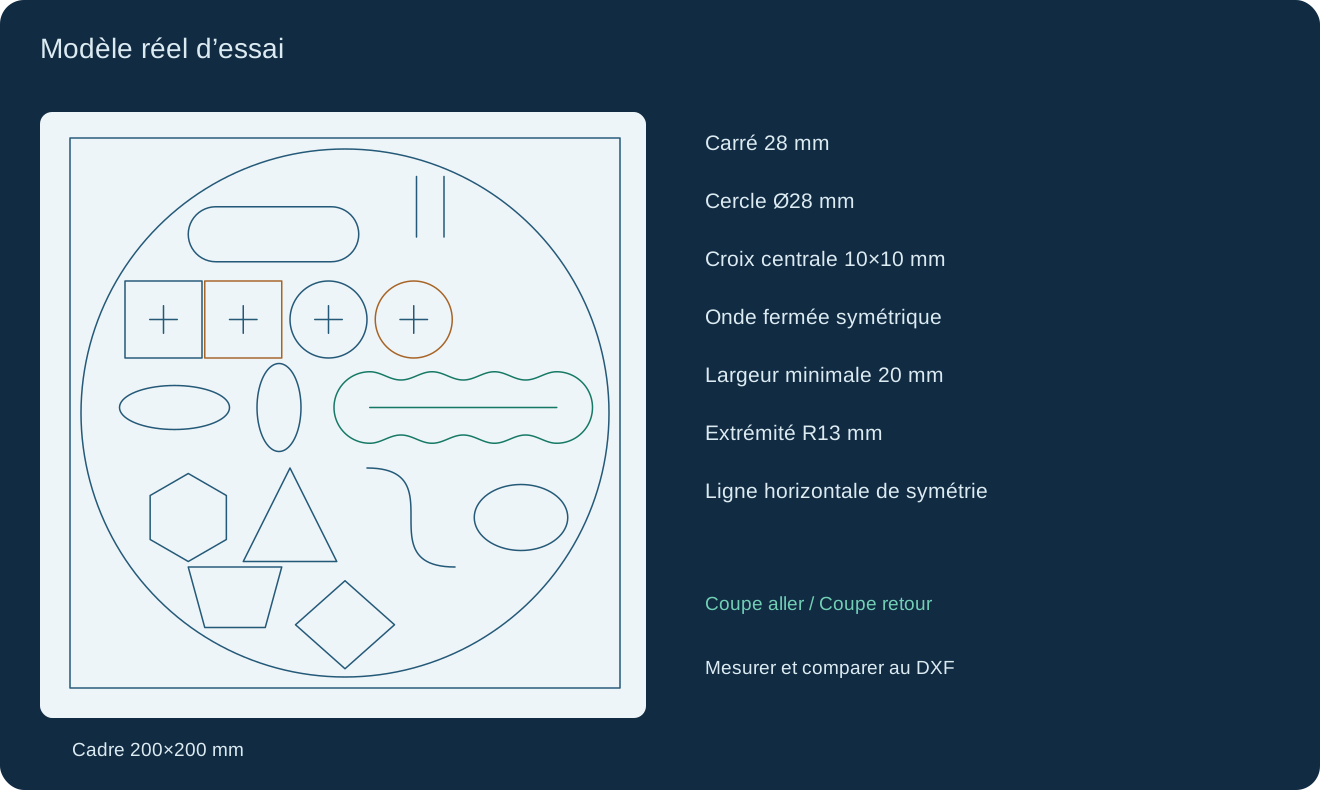
- Mesurer les carrés et cercles coupés dans les deux sens. Leurs dimensions doivent être identiques et conformes au DXF sauvegardé. Les carrés du modèle mesurent 28 mm de côté, les cercles Ø28 mm et le cadre 200×200 mm. Appliquer les tolérances convenues pour le matériau et le procédé.
- Examiner les croix centrales des carrés et cercles : les branches opposées doivent se rejoindre sans décalage latéral. Chaque croix du modèle mesure 10×10 mm et comporte quatre traits de 5 mm allant du centre vers l’extérieur.
- Comparer l’onde fermée à sa ligne horizontale de symétrie. Les contours supérieur et inférieur doivent être symétriques et les passages en sens opposés cohérents. Largeur minimale : 20 mm ; rayon des extrémités : R13 mm. Rechercher pincements, ressauts et asymétrie.
- Si les dimensions, croix ou ondes diffèrent, contrôler d’abord le jeu d’inversion, puis le zéro W et le montage Z. Garder l’échantillon et son DXF pour refaire l’essai dans les mêmes conditions après correction.
3. Confirmer d’abord l’étalonnage automatique du jeu
- Vérifier des mesures automatiques valides pour le rail commun, le rail de tête, Z et W concernés, avec compensation sauvegardée selon la procédure constructeur. Faire contrôler tout étalonnage absent ou transmission modifiée.
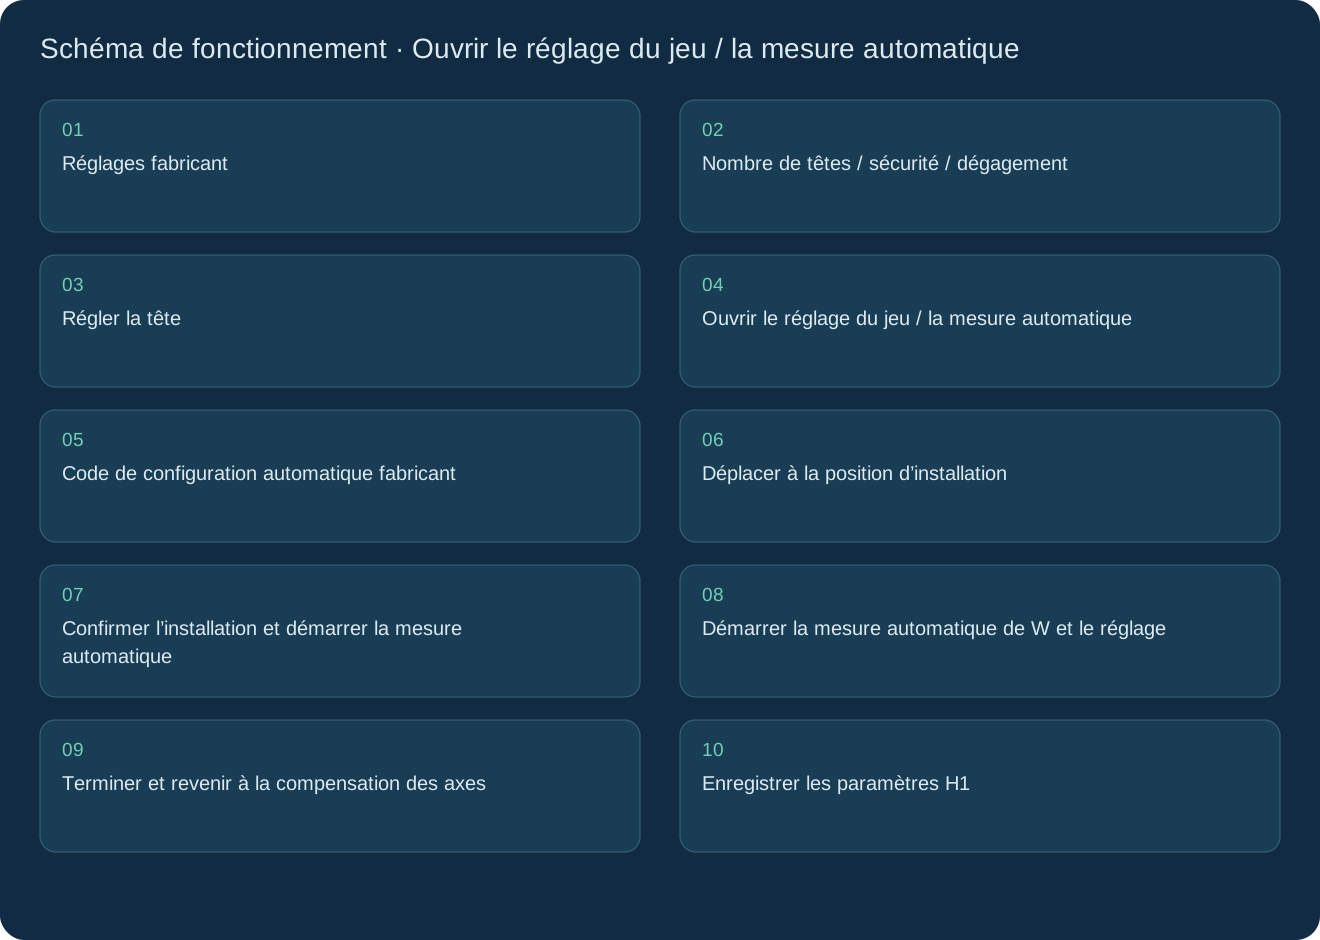
- Avec les droits constructeur et la machine arrêtée, ouvrir « Réglages fabricant » → « Nombre de têtes / sécurité / dégagement », choisir « Régler la tête », puis cliquer sur « Ouvrir le réglage du jeu / la mesure automatique ». Saisir le code valide fourni par le constructeur dans « Code de configuration automatique fabricant » pour accéder à la compensation automatique des axes.
- Pour un axe linéaire, sélectionner le capteur installé et le port COM, puis « Connecter ». Choisir l’axe et « Déplacer à la position d’installation ». Après montage du capteur selon les instructions, utiliser « Confirmer l’installation et démarrer la mesure automatique » et attendre un résultat valide.
- Pour W, vérifier la prise d’origine, la configuration du capteur d’origine et l’arrêt de tous les axes, puis utiliser « Démarrer la mesure automatique de W et le réglage ». La mesure utilise le capteur d’origine W, sans capteur SDL de mesure linéaire ni port COM.
- Lorsque les mesures requises réussissent, cliquer sur « Terminer et revenir à la compensation des axes » pour rapporter les résultats. Vérifier les valeurs, puis utiliser le bouton de sauvegarde de la tête en bas, par exemple « Enregistrer les paramètres H1 » pour H1, afin d’écrire la configuration. Le numéro H désigne la tête choisie ; une mesure non sauvegardée reste incomplète.
- Une mesure échouée, une répétabilité insuffisante ou une compensation non sauvegardée ne constitue pas un étalonnage terminé. Corriger le défaut affiché et sa cause mécanique. Refaire l’essai ; si l’écart persiste, vérifier W0 et la perpendicularité de Z.
4. Trouver la meilleure ligne alignée avec W0
- Revenir à « Réglage manuel », choisir la tête et un « Mode de vitesse » adapté. Terminer la session en cours ou utiliser « Annuler cet apprentissage/essai/étalonnage », puis effectuer la prise d’origine complète.
- Dans « Étalonnage zéro W », saisir l’angle positif et « Pas angulaire ». L’angle doit être supérieur à 0 et ne pas dépasser 15° ; le pas doit être positif et inférieur ou égal à l’amplitude totale entre les bornes positive et négative. Exemple : 5° avec un pas de 0,5° donne 20 conditions numérotées de +4,5° à −5°.
- Cliquer sur « Sélectionner la zone d’étalonnage W0 », prévisualiser une zone de 200×200 mm et cliquer sur un cadre vert ayant réussi les contrôles. Vérifier la confirmation avant d’exécuter les découpes réelles d’étalonnage.
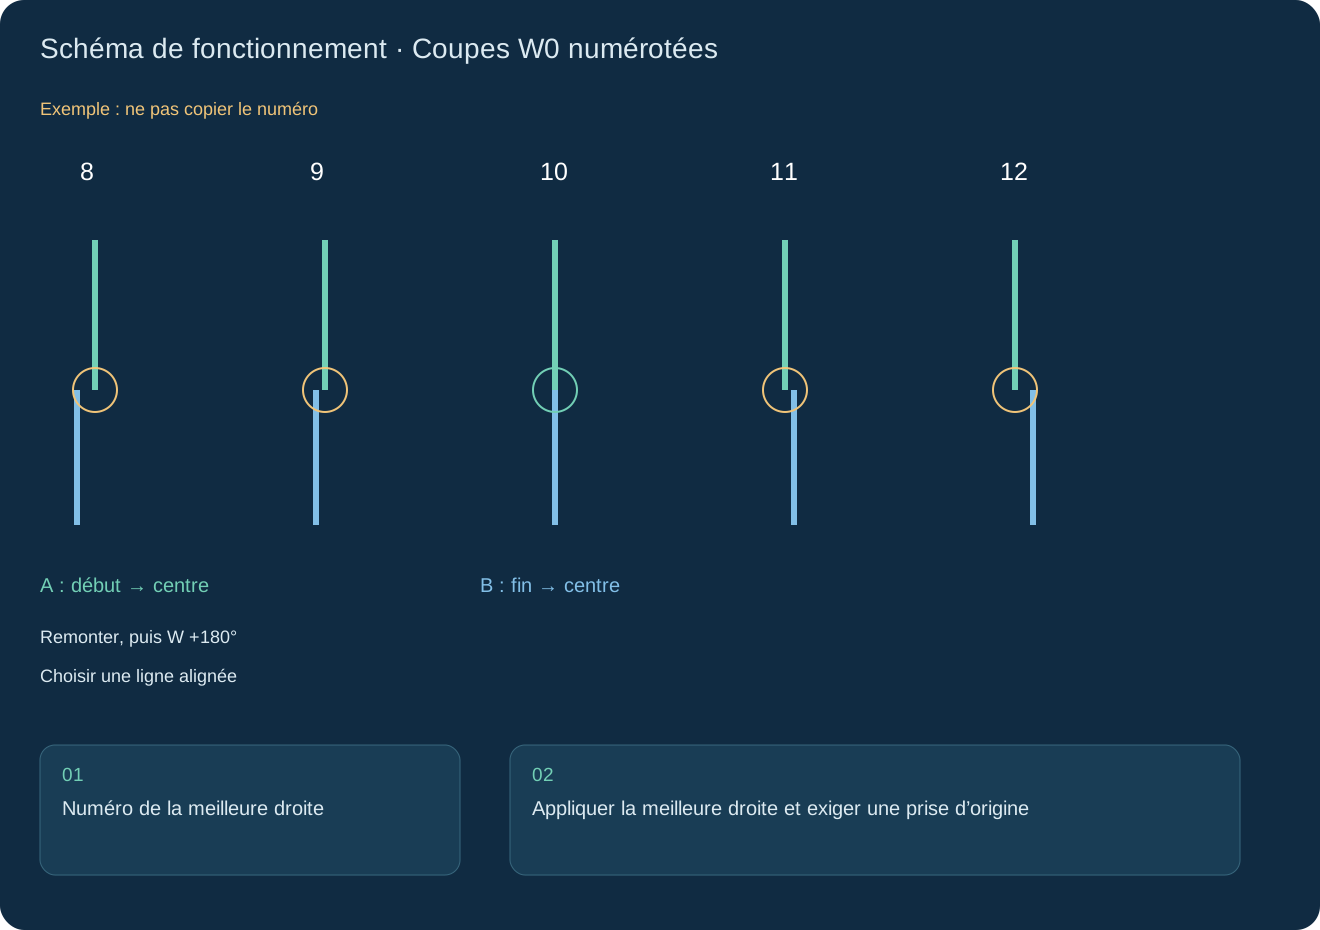
- Chaque numéro comporte deux coupes vers le centre : A depuis une extrémité ; la lame remonte et tourne physiquement de 180°, puis B part de l’autre extrémité vers le même centre. Attendre toutes les conditions et l’arrêt du contrôleur.
- Examiner les raccords centraux et choisir la ligne la plus continue, sans décalage latéral entre les deux sens. Saisir son numéro dans « Numéro de la meilleure droite ». Si aucune ne convient, contrôler perpendicularité Z, lame et jeu ; ne pas choisir arbitrairement pour masquer un défaut mécanique.
- Cliquer sur « Appliquer la meilleure droite et exiger une prise d’origine » et confirmer tête, numéro et correction signée. Le logiciel sauvegarde le nouveau décalage zéro W et invalide immédiatement la prise d’origine précédente. Effectuer de nouveau « Prise d’origine complète » avant un autre essai 200×200.
5. Vérifier la perpendicularité de Z et refaire l’essai
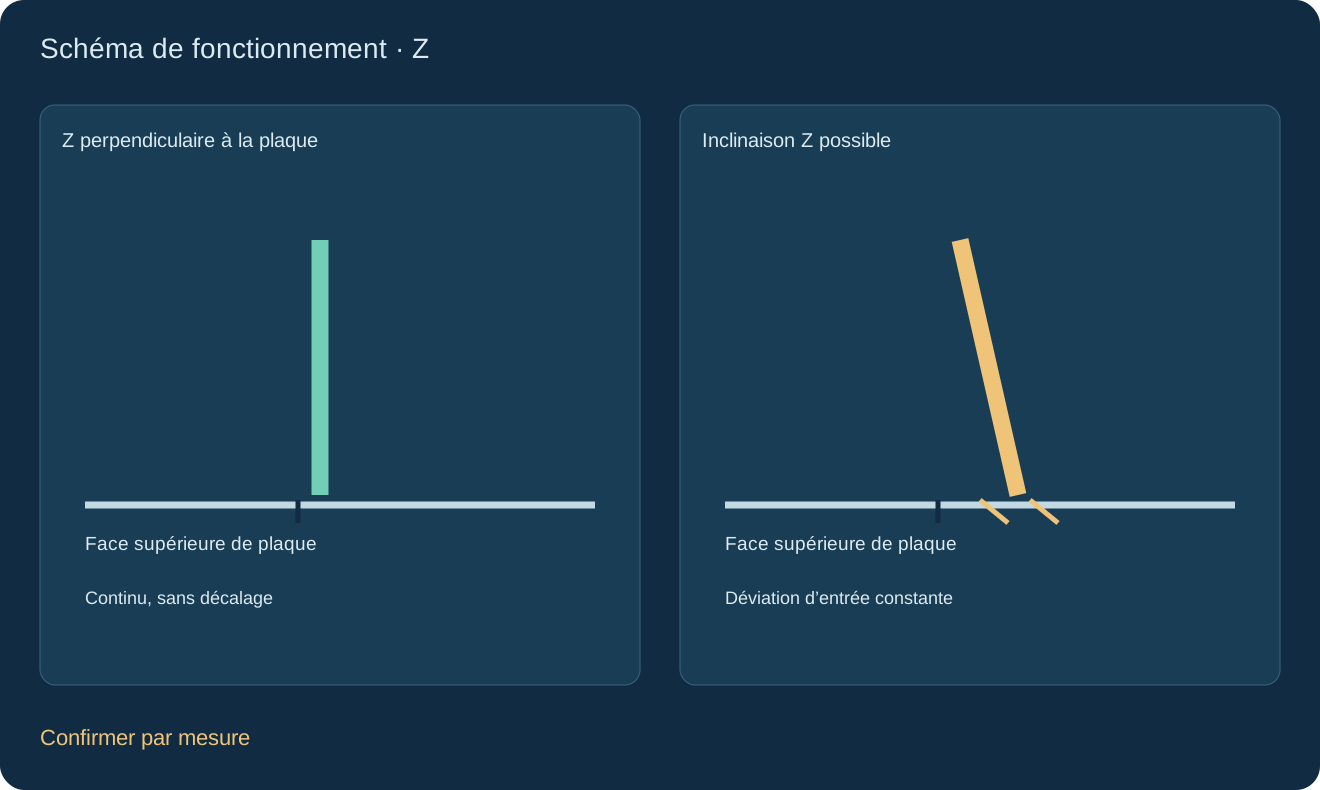
- Comparer les fentes d’entrée et les raccords centraux de l’échantillon W0. Si les entrées restent déviées vers le même côté du matériau malgré différents numéros ou orientations opposées de lame, noter ce signe possible d’inclinaison du montage Z ou de tête.
- Faire mesurer par le constructeur la perpendicularité du déplacement Z à la face supérieure de la plaque, avec équerre, comparateur ou méthode adaptée. Vérifier aussi le serrage de lame, la géométrie de l’outil et le maintien. Une fente seule ne prouve pas une inclinaison Z.
- Corriger le montage selon la procédure constructeur. Modifier le zéro W ne corrige pas un axe Z monté de travers. Refaire ensuite l’étalonnage W0, choisir une ligne réellement alignée dans les deux sens, appliquer et reprendre l’origine complète.
- Refaire l’essai avec les mêmes matériau, épaisseur, lame et mode. Valider seulement si les dimensions des deux sens correspondent au DXF, les croix sont continues, l’onde symétrique et les tolérances respectées. Transmettre les écarts restants avec échantillons, DXF et relevés de tête au constructeur.
FAQ
mCAD fonctionne-t-il seul ?
Oui, pour dessiner, imbriquer et démontrer les trajectoires. La production exige paramètres réels, configuration et autorisation.
Le téléchargement autorise-t-il le pilotage ?
Il ne fournit ni licence ni autorisation machine. Utiliser un paquet constructeur validé et terminer connexion, référencement, planification et confirmation.
Pourquoi apprendre les combinaisons ?
Mémoriser l’arrangement choisi. Si pièces, plaque, quantité et machine conviennent, le réutiliser puis remplir le reste.
Puis-je préparer plusieurs machines ?
Utiliser des projets indépendants. Vérifier machine cible et paramètres à l’envoi.
Comment traiter deux plaques ?
À dimensions égales, reprendre la géométrie de la première. Les têtes de la deuxième sont affectées et contrôlées séparément.
Quand l’installateur sera-t-il disponible ?
Après publication officielle par l’administrateur, inscrire société et e-mail pour obtenir le lien. Les inscriptions antérieures sont sauvegardées.