Häufige Fragen und Genauigkeitsprüfung der Schneidköpfe
Jeden Kopf mit Probeschnitt, automatischer Umkehrspielmessung und W-Nullpunktkalibrierung prüfen.
Die Schritte werden in der installierten Produktionssteuerung ausgeführt. Diese Webseite erklärt die Bedienung und steuert keine Maschine. Abbildungen zeigen Softwarevorlagen oder Diagnoseschemata, keine Fotos geschnittener Proben.
1. Einen echten Probeschnitt ausführen
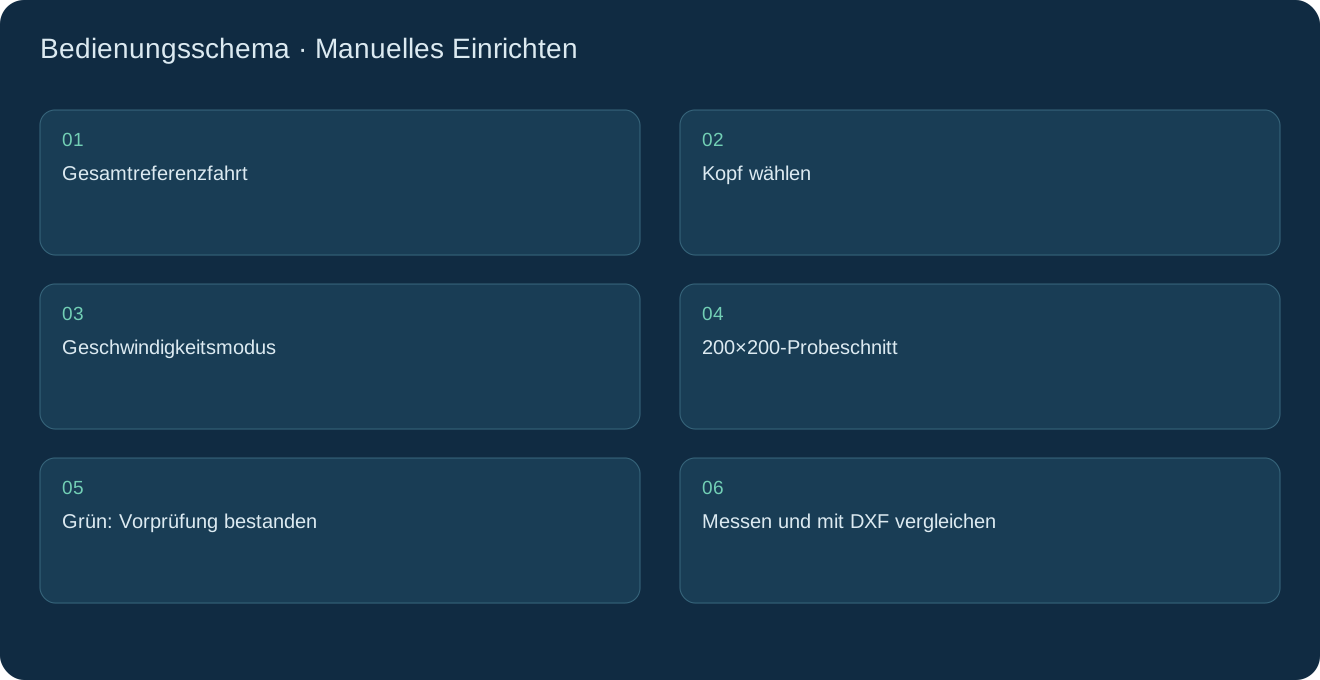
- „Manuelles Einrichten“ öffnen, die Verbindung und Bereitschaft der Steuerung prüfen und „Gesamtreferenzfahrt“ durchführen. Passende Klinge einsetzen, Probenmaterial befestigen sowie Werkzeug-Arbeitspunkte und tatsächliche Materialdicke prüfen.
- Im Maschinenbild den zu prüfenden Kopf, etwa H1 oder H2, anklicken. Einen aktivierten „Geschwindigkeitsmodus“ für Material und Dicke wählen und „Aktueller Endpunkt“ prüfen. Beim Vergleich der Köpfe Material, Klinge und Modus beibehalten.
- „200×200-Probeschnitt“ anklicken und mit dem Mauszeiger einen Bereich von 200×200 mm im Maschinenbild platzieren. Erst nach erfolgreicher Produktionsvorprüfung wird der Rahmen grün. Diesen anklicken, Kopf, Dicke, Geschwindigkeit und Endpunktregeln prüfen und den echten Schnitt bestätigen.
- Das Ende des Schnitts und den Stillstand aller Achsen abwarten. Innenformen und umschließender Kreis werden zuerst geschnitten; der Rahmen von 200×200 mm folgt als eigener letzter Auftrag. Der Test speichert kein Ergebnis der Geschwindigkeitslernfunktion.
- Vor dem Start speichert die Software eine Millimeter-DXF aus derselben Geometrie wie der Schnitt unter Dokumente/MultiHeadCutSuite/TrialCutDxf. In mCAD öffnen und Zeichnungsmaße prüfen. Scheitert das Speichern, startet der Schnitt nicht.
- Jeden Kopf einzeln prüfen und Kopfnummer, Material, Dicke, Geschwindigkeitsmodus und Maße dokumentieren. „Neue Platte“ erst nach dem tatsächlichen Austausch der Platte verwenden, um belegte Bereiche zu löschen.
2. Die Schnittproben beurteilen
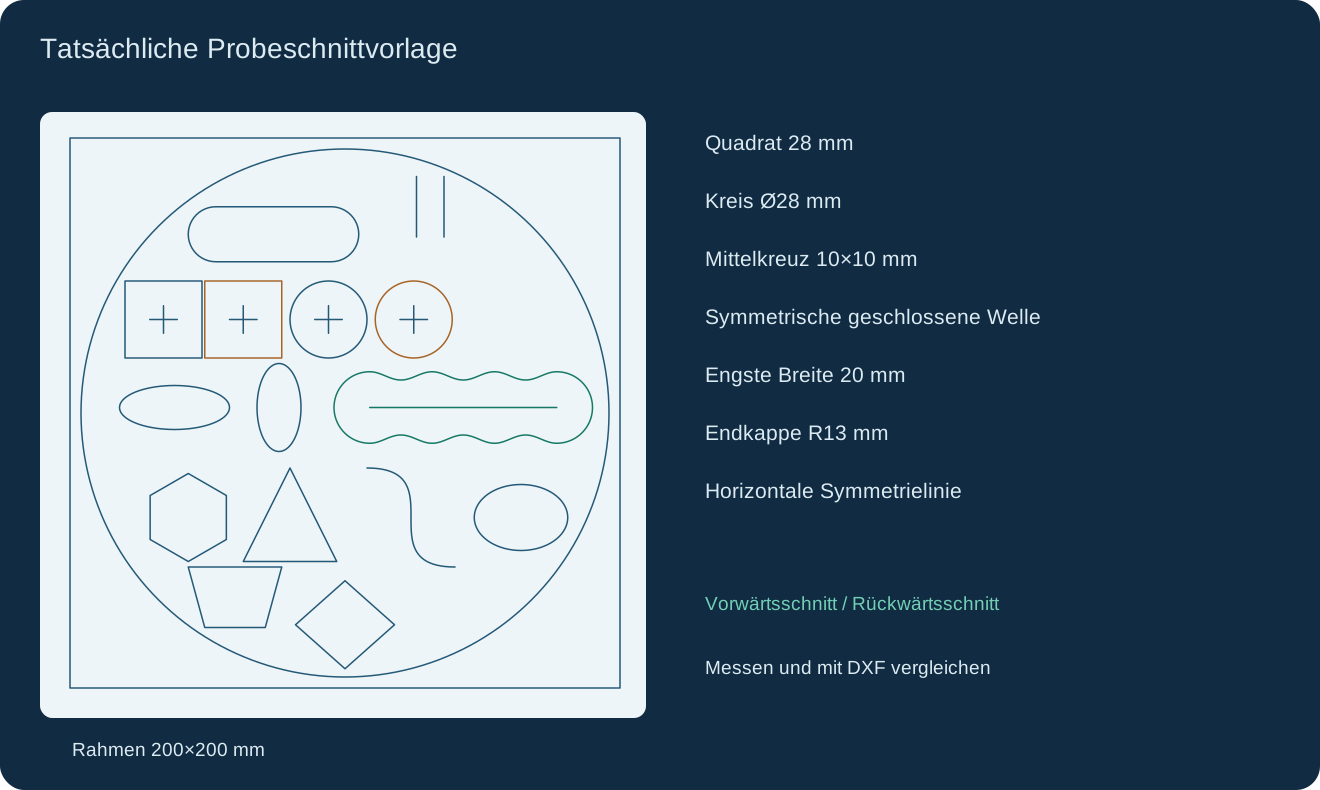
- Quadrate und Kreise beider Schnittrichtungen messen. Die Maße sollen untereinander und mit der gespeicherten DXF übereinstimmen. Quadrate der Vorlage haben 28 mm Seitenlänge, Kreise Ø28 mm und der Rahmen 200×200 mm. Die vereinbarte Material- und Prozesstoleranz anwenden.
- Die mittigen Kreuze in Quadraten und Kreisen prüfen: Gegenüberliegende Arme müssen ohne seitlichen Versatz durchgehend zusammentreffen. Jedes Vorlagenkreuz ist 10×10 mm groß und besteht aus vier 5-mm-Schnitten vom Zentrum nach außen.
- Die geschlossene Welle anhand der horizontalen Symmetrielinie prüfen. Obere und untere Kontur müssen spiegelbildlich sein; beide Vorschubrichtungen müssen übereinstimmen. Engste Breite: 20 mm, Endkappenradius: R13 mm. Einschnürungen, Stufen und Asymmetrie untersuchen.
- Bei abweichenden Maßen, Kreuzen oder Wellen zuerst das Umkehrspiel, danach W-Nullpunkt und Z-Einbau prüfen. Probe und zugehörige DXF für die Wiederholungsprüfung unter gleichen Bedingungen aufbewahren.
3. Zuerst die automatische Umkehrspielkalibrierung prüfen
- Gültige automatische Messungen für gemeinsame Schiene, Kopfschiene, Z und W des betreffenden Kopfes sowie die gespeicherte Kompensation prüfen. Fehlende Kalibrierung oder Änderungen am Antrieb vom Hersteller kontrollieren lassen.
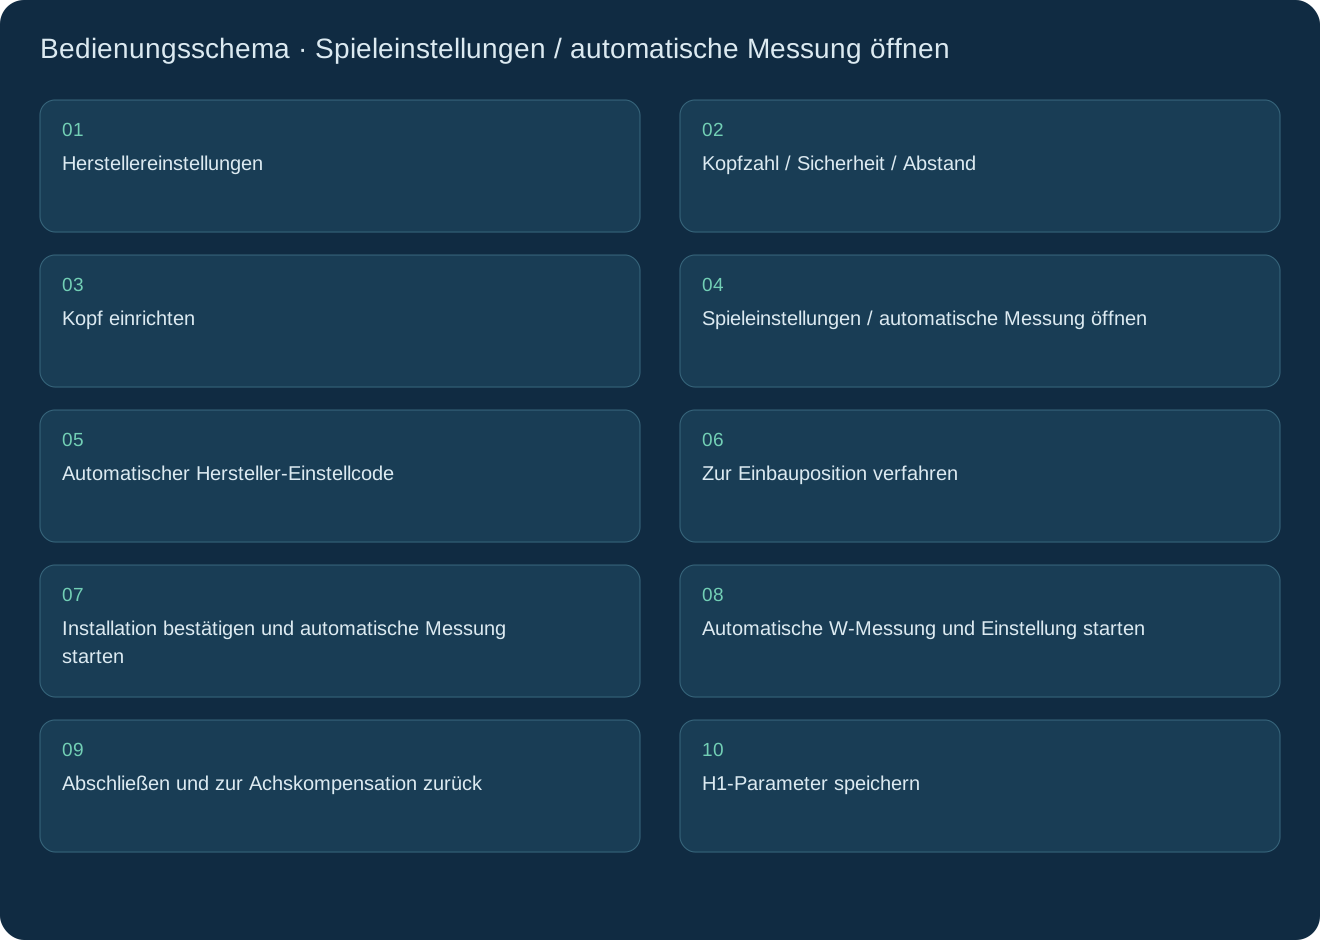
- Mit Herstellerrechten und stillstehender Maschine „Herstellereinstellungen“ → „Kopfzahl / Sicherheit / Abstand“ öffnen, „Kopf einrichten“ wählen und „Spieleinstellungen / automatische Messung öffnen“ anklicken. Den vom Hersteller bereitgestellten gültigen Code bei „Automatischer Hersteller-Einstellcode“ eingeben, um die automatische Achskompensation zu öffnen.
- Für Linearachsen vorhandenen Sensor und COM-Port wählen und „Verbinden“ verwenden. Achse wählen und „Zur Einbauposition verfahren“ ausführen. Nach vorschriftsmäßiger Sensormontage „Installation bestätigen und automatische Messung starten“ wählen und ein gültiges Ergebnis abwarten.
- Für W müssen die Achse referenziert, der Ursprungssensor konfiguriert und alle Achsen stillstehen. „Automatische W-Messung und Einstellung starten“ verwenden. Diese Messung nutzt den W-Ursprungssensor; SDL-Sensor und COM-Port der Linearmessung werden nicht benötigt.
- Nach bestandenen erforderlichen Messungen „Abschließen und zur Achskompensation zurück“ wählen, um die Ergebnisse zu übernehmen. Werte prüfen und unten die Speicherschaltfläche des Kopfes, zum Beispiel „H1-Parameter speichern“ für H1, zum Schreiben der Konfiguration verwenden. Die H-Nummer bezeichnet den ausgewählten Kopf; eine Messung ohne Speichern ist nicht abgeschlossen.
- Eine fehlgeschlagene Messung, unzureichende Wiederholbarkeit oder ungespeicherte Kompensation gilt nicht als abgeschlossene Kalibrierung. Meldung und mechanische Ursache zuerst beheben. Danach erneut probeschneiden; bei Restfehlern W0 und die Rechtwinkligkeit von Z prüfen.
4. Mit W0 die beste versatzfreie Linie bestimmen
- Zu „Manuelles Einrichten“ zurückkehren, Kopf und passenden „Geschwindigkeitsmodus“ wählen. Eine bestehende Sitzung beenden oder mit „Lernen/Probeschnitt/Kalibrierung abbrechen“ abbrechen; die Maschine vollständig referenzieren.
- Bei „W-Nullpunktkalibrierung“ den positiven Winkel und „Winkelschritt“ eingeben. Der Winkel muss größer als 0 und höchstens 15° sein; der Schritt muss positiv sein und darf die gesamte Spanne von positiv bis negativ nicht überschreiten. Beispiel: 5° mit 0,5° Schritt ergibt 20 Bedingungen von +4,5° bis −5°.
- „W0-Kalibrierbereich auswählen“ anklicken und einen Bereich von 200×200 mm platzieren. Den grünen, erfolgreich vorgeprüften Rahmen anklicken und die Angaben vor dem echten Kalibrierschnitt bestätigen.
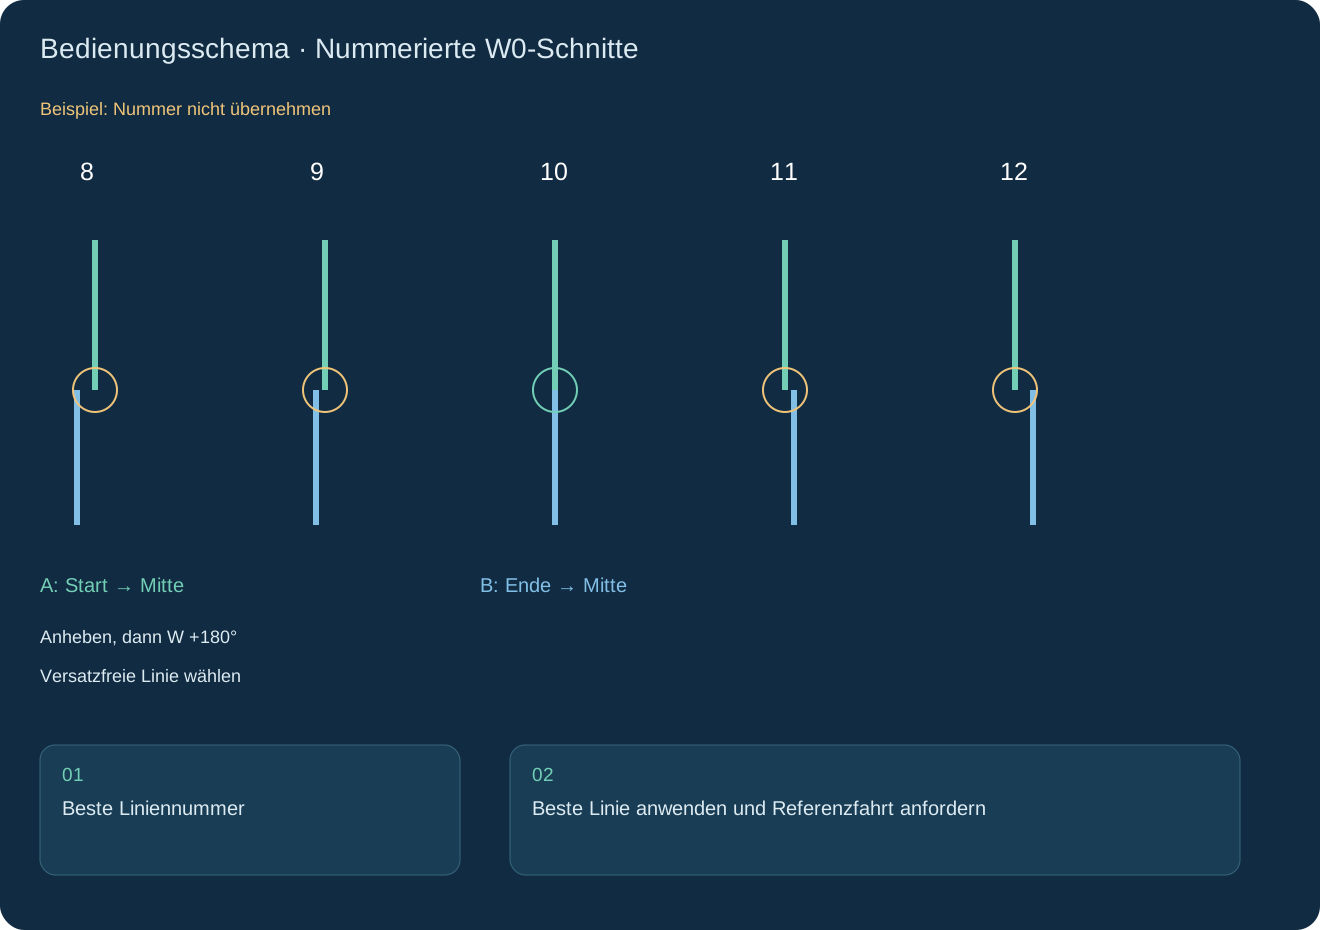
- Jede Nummer besteht aus zwei Schnitten zum Zentrum: A von einem Ende zur Mitte; danach wird die Klinge angehoben und tatsächlich um 180° gedreht. B läuft vom gegenüberliegenden Ende zur selben Mitte. Alle Nummern und den Steuerungsstillstand abwarten.
- Die mittigen Übergänge prüfen und die durchgehendste Linie ohne seitlichen Versatz wählen. Ihre Nummer bei „Beste Liniennummer“ eingeben. Ist keine Linie geeignet, Z-Rechtwinkligkeit, Klinge und Umkehrspiel prüfen; keine beliebige Nummer zum Verdecken mechanischer Fehler wählen.
- „Beste Linie anwenden und Referenzfahrt anfordern“ anklicken und Kopf, Nummer sowie vorzeichenbehaftete Korrektur bestätigen. Die Software speichert den neuen W-Nullpunktversatz und setzt den bisherigen Referenzstatus sofort außer Kraft. Vor einem erneuten 200×200-Probeschnitt nochmals „Gesamtreferenzfahrt“ durchführen.
5. Z-Rechtwinkligkeit prüfen und erneut probeschneiden
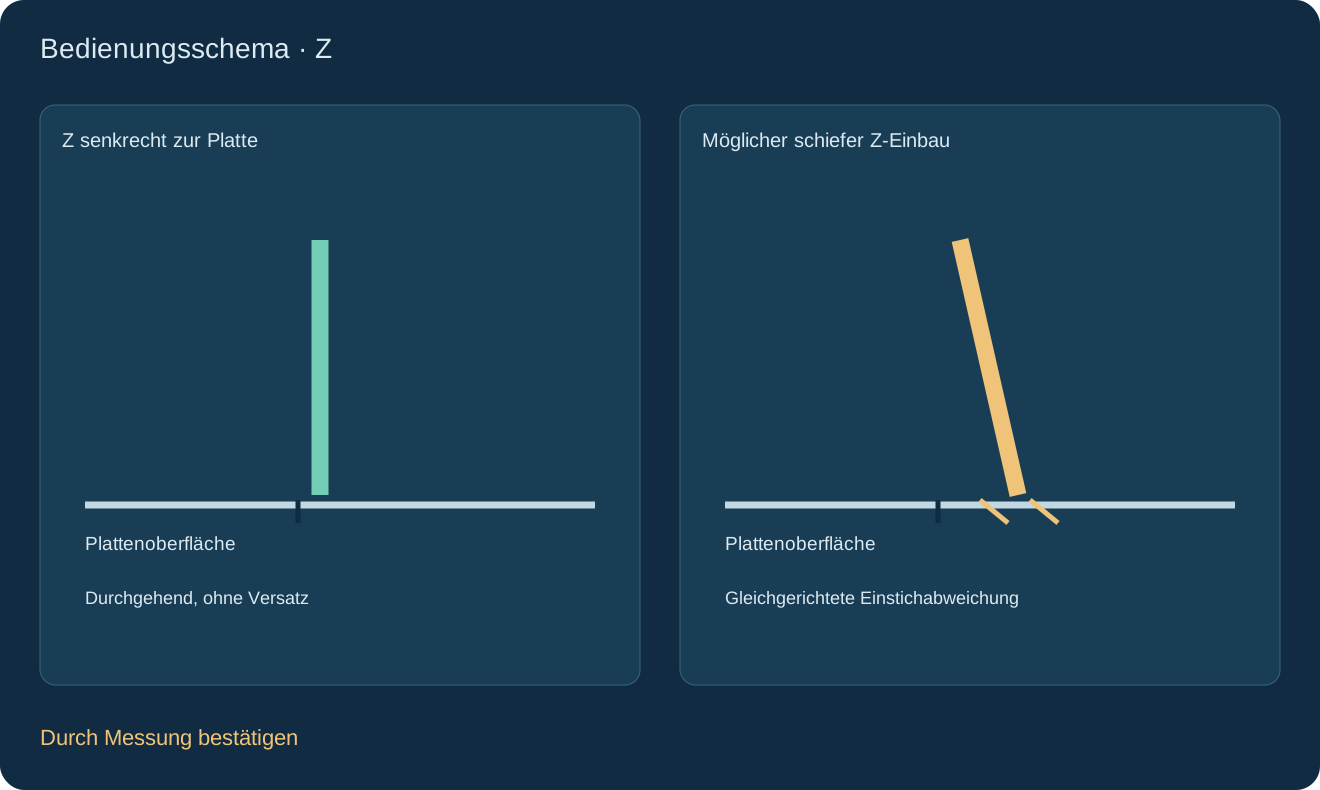
- An der W0-Probe Einstichschlitze und mittige Übergänge vergleichen. Weichen Einstiche bei verschiedenen Nummern oder entgegengesetzter Klingenorientierung wiederholt zur selben Materialrichtung ab, ist dies ein Hinweis auf eine Neigung von Z oder der Kopfmontage.
- Der Hersteller muss die Rechtwinkligkeit der Z-Bewegung zur Plattenoberfläche etwa mit Winkel und Messuhr prüfen. Klingenbefestigung, Werkzeuggeometrie und Materialfixierung ebenfalls kontrollieren. Ein Schnittschlitz allein beweist keine Z-Neigung.
- Montagefehler nach Herstellerverfahren korrigieren. Ein geänderter W-Nullpunkt behebt keinen schiefen Z-Einbau. Danach W0 erneut kalibrieren, eine wirklich versatzfreie Linie wählen, anwenden und die gesamte Maschine neu referenzieren.
- Mit gleichem Material, gleicher Dicke, Klinge und Geschwindigkeitsmodus erneut prüfen. Erst bei DXF-gerechten Maßen in beiden Richtungen, durchgehenden Kreuzen, symmetrischer Welle und eingehaltenen Toleranzen ist die Prüfung bestanden. Verbleibende Fehler mit Probe, DXF und Kopfprotokoll an den Hersteller geben.
FAQ
Kann mCAD allein laufen?
Ja, für Zeichnung, Verschachtelung und Wegdarstellung. Produktion erfordert reale Parameter, Kopfkonfiguration und Softwarefreigabe.
Erlaubt der Download Maschinensteuerung?
Ein Download erteilt keine Lizenz oder Maschinenfreigabe. Herstellerpaket verwenden und Verbindung, Referenzfahrt, Planung und Vor-Ort-Prüfung abschließen.
Warum Kombinationen lernen?
Eine manuelle Anordnung speichern. Bei passenden Merkmalen, Platte, Menge und Maschine zuerst wiederverwenden und Restflächen füllen.
Kann ich mehrere Maschinen vorbereiten?
Unabhängige Projekte für verschiedene Maschinen verwenden. Beim Senden Zielmaschine und reale Parameter prüfen.
Wie werden zwei Platten behandelt?
Gleich große Platten können die Geometrie der ersten nutzen. Für Platte 2 werden Köpfe neu zugeordnet und geprüft.
Wann gibt es ein Installationspaket?
Nach Veröffentlichung eines echten mCAD-Pakets durch den Administrator erhält man nach Firmen- und E-Mail-Registrierung einen Link. Registrierungen werden vorher gespeichert.